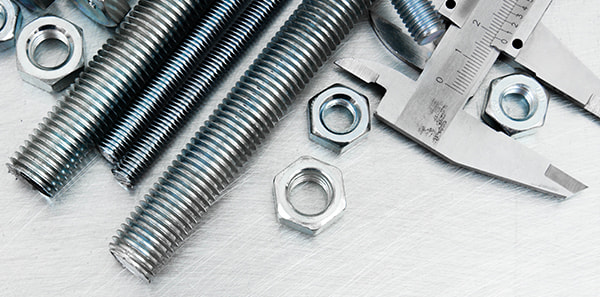

Hai đinh tán được đựng trong cùng một thùng và trông giống hệt nhau: cùng một sợi, cùng lớp hoàn thiện oxit đen, cùng kiểu tem ở đầu. Một là ASTM A193 Lớp B7, cái còn lại là Lớp B16. Sự khác biệt giữa chúng nằm ở một nguyên tố hợp kim duy nhất và một bước bổ sung trong lò xử lý nhiệt, và sự khác biệt đó quyết định liệu mặt bích nóng có còn giữ được tải trọng bu lông sau tám năm sử dụng hay không.
Câu trả lời ngắn gọn
Một hậu quả xảy ra ngay sau đó: B7 và B16 không thể thay thế cho nhau tại bàn mua hàng. Nếu bản vẽ yêu cầu A193 B7 và nhà cung cấp cung cấp bản nâng cấp B16 thì đó là thay đổi kỹ thuật chứ không phải thay thế. Các thủ tục giấy tờ, đánh dấu và tính toán mối nối đều phải được thống nhất trước khi đinh đi vào mặt bích.
Loại B7 về cơ bản là thép AISI 4140/4142: 0,38-0,48% carbon, 0,80-1,10% crom, 0,15-0,25% molypden, không cố ý bổ sung vanadi. Lớp B16 giữ mức crom nhưng tăng gấp ba lần molypden lên 0,50-0,65% và thêm 0,25-0,35% vanadi.
Vanadi đó là toàn bộ câu chuyện. Nó tạo thành các cacbua mịn, ổn định, chống lại sự thô trong khi thép ở nhiệt độ cao trong nhiều năm. Bởi vì các cacbua đó vẫn ở nguyên vị trí của chúng, B16 có thể được tôi luyện cứng hơn và nóng hơn B7 mà vẫn đáp ứng được độ bền kéo tối thiểu 125 ksi. B7 được tôi luyện ở nhiệt độ tối thiểu là 1100°F (593°C); B16 được tôi luyện cao hơn đáng kể, thường ở khoảng 1150-1250°F (620-675°C).
Nóng tính hơn thường làm thép mềm ra, vậy B16 giữ được độ bền như thế nào? Hóa học được thiết kế để làm cho điều đó có thể. Hai đinh tán đều vượt qua bài kiểm tra độ bền kéo ở nhiệt độ phòng có thể hoạt động rất khác nhau sau 5 năm ở nhiệt độ 900°F và đó là khoảng cách mà thông số kỹ thuật đang cố gắng thu hẹp.
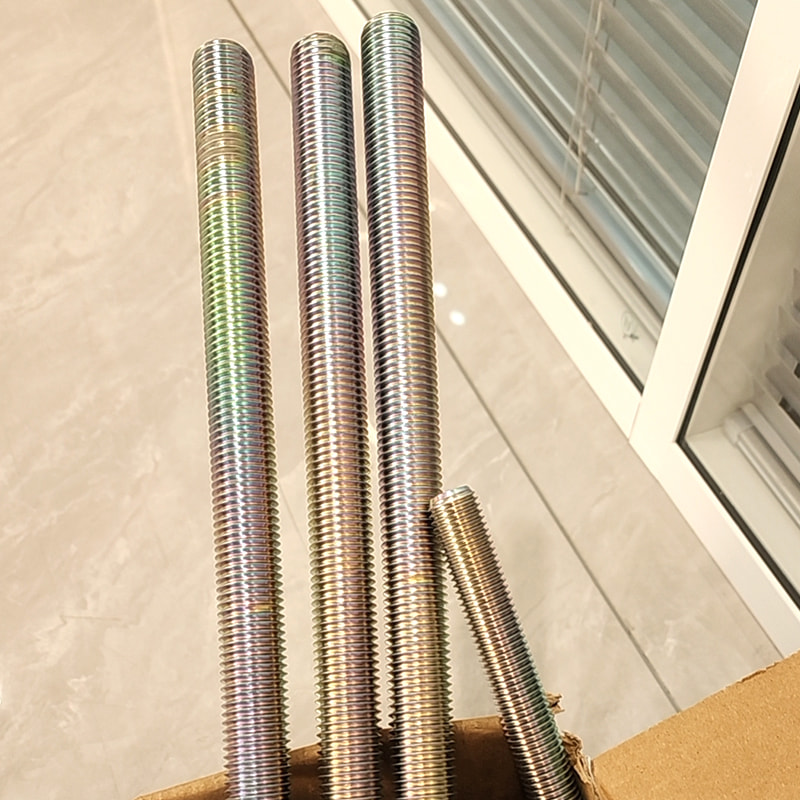 Thanh ren bằng thép hợp kim 3/4"×10" B7 mang lại sức mạnh vượt trội, khả năng chịu nhiệt độ và chống ăn mòn trong một dây buộc đáng tin cậy. Cho dù bạn đang bảo mật... Xem sản phẩm →
B7 vẫn duy trì cấp độ khối lượng với biên độ rộng và các quy tắc tìm nguồn cung ứng xung quanh nó, bao gồm cả những yêu cầu về tài liệu cho công việc đường ống dẫn dầu và khí đốt, đều được đề cập trong phần này. Hướng dẫn lựa chọn và cấp thanh ren B7 .
Cả hai loại phải đạt độ bền kéo 125 ksi và năng suất 105 ksi lên tới 2-1/2 in, với giới hạn độ cứng là 321 HBW (35 HRC). Do đó, bảng mô men xoắn của hai cấp độ này gần giống nhau.
Vanadi cộng với nhiệt độ ủ cao hơn sẽ làm chậm quá trình mất tải trước của bu lông. Đây là một thuộc tính leo thang và thư giãn và nó không bao giờ xuất hiện trên chứng chỉ ở nhiệt độ phòng.
B16 thường có giá cao hơn 15-35% và thường được sản xuất theo lô nhiệt, trong khi B7 được dự trữ chuyên sâu về đường kính UNC và hệ mét.
Các giá trị phản ánh các yêu cầu tối thiểu của ASTM A193 và thông lệ được chấp nhận rộng rãi trong ngành; trần dịch vụ nóng là hướng dẫn kỹ thuật chứ không phải là giới hạn bắt buộc theo quy định.
Mặt bích nóng hiếm khi bị hỏng do chốt bị gãy. Nó không thành công vì đinh tán bị giãn ra từ từ, miếng đệm bị mất lực nén và khớp bắt đầu kêu. Cả hai lớp đều bắt đầu ở cùng một mức tải trước, vì vậy câu hỏi đặt ra là lượng tải trước đó tồn tại được bao nhiêu. B7 và B16 theo dõi nhau chặt chẽ trong khoảng 700°F và sau đó phân kỳ nhanh chóng.
700°F
800°F
900°F
1000°F
B7 B16
Các thanh hiển thị chỉ số tải trước được giữ lại mang tính minh họa (100 = tải trước đầy đủ ban đầu) để hiển thị xu hướng. Hoạt động thực sự của mối nối cũng phụ thuộc vào loại đệm, độ cứng của mối nối, ứng suất ban đầu của bu lông và độ xoay của mặt bích.
Hai bài đọc thực tế rút ra từ điều này. Đầu tiên, sự giao nhau nằm trong khoảng từ 800°F đến 900°F, phù hợp với thói quen hiện trường là chỉ định B16 cho hơi nước hâm nóng nóng, lò phản ứng xử lý hydro và dịch vụ hydro. Thứ hai, nếu khớp nối ở nhiệt độ 850°F đã bị rò rỉ và bị xoắn lại mỗi lần tắt máy, việc thay đổi cấp đinh tán sẽ giúp ích cho bạn nhiều hơn là siết chặt giá trị mô-men xoắn. Cũng cần lưu ý: B7 tiếp xúc với nhiệt độ ủ cao hơn sẽ bị mềm vĩnh viễn và không nên tái sử dụng, cho dù nó trông đẹp đến đâu sau khi làm sạch.
Hai loại này không phân chia thị trường một cách đồng đều. Phân bố minh họa dưới đây cho thấy nhu cầu bu lông A193 ở nhiệt độ cao tập trung ở đâu và tại sao các yêu cầu lựa chọn cấp độ khác nhau rất nhiều giữa các dự án.
Các phân khúc là ước tính gần đúng của ngành để minh họa, không phải là nghiên cứu thị trường được đo lường.
B7 thống trị phần làm mát của mỗi phân khúc đó: đường ống tiện ích, mặt bích loại 150 đến 600, nắp van và bảo trì nhà máy nói chung. B16 tập trung ở nơi các nhà thiết kế lo lắng về sự thư giãn trong vòng đời 20 năm, đó là lý do tại sao nó xuất hiện không cân đối trong các mạch xử lý hydro, hơi nước nóng và hydro áp suất cao mặc dù nó chỉ chiếm một phần nhỏ trong tổng trọng tải.
Dưới khoảng 800°F với miếng đệm tiêu chuẩn, B7 thường là đủ. Trên 800°F, hoặc ở nơi độ kín khít phải tồn tại trong chu trình nhiệt lặp đi lặp lại, B16 là lựa chọn kỹ thuật an toàn hơn.
Nếu danh sách đường hoặc bản vẽ ghi là A193 B7 thì việc cung cấp B16 cần có sự chấp thuận kỹ thuật bằng văn bản. Tem phân loại trên đinh tán phải khớp với giấy chứng nhận và bản vẽ.
Đối với dịch vụ chua, lựa chọn là B7M với mức kiểm tra độ cứng tối đa 235 HBW và 100% hoặc loại austenit như B8M. Đối với dịch vụ dưới 0, câu trả lời là A320 L7 hoặc L7M. B16 không giải quyết được cả hai vấn đề.
A194 Lớp 2H là sự kết hợp thông thường với B7; trên khoảng 800-850°F, đai ốc A194 Cấp 7 thường được chỉ định với đinh tán B16. Lựa chọn lớp phủ là một quyết định nhiệt độ riêng biệt được đề cập dưới đây.
B16 bổ sung thêm phí bảo hiểm 15-35% và thường được vận chuyển từ lô nhiệt chuyên dụng, vì vậy rủi ro về tiến độ là có thật. Đối với các chiều dài không chuẩn, hình dạng đầu đặc biệt hoặc mẫu đinh tán độc quyền, lộ trình sản xuất tùy chỉnh thường nhanh hơn việc tìm kiếm một mặt hàng trong danh mục và Dịch vụ buộc chặt OEM và ODM bao gồm sản xuất dựa trên bản vẽ.
Lựa chọn lớp chỉ là một nửa của việc mua hàng. Đai ốc phải cứng hơn đinh tán để việc tước ren không trở thành trạng thái hỏng hóc và lớp phủ phải tồn tại ở cùng nhiệt độ với đinh tán. Đây là nơi mà một chốt B16 đúng về mặt kỹ thuật vẫn có thể bị lỗi khi sử dụng.
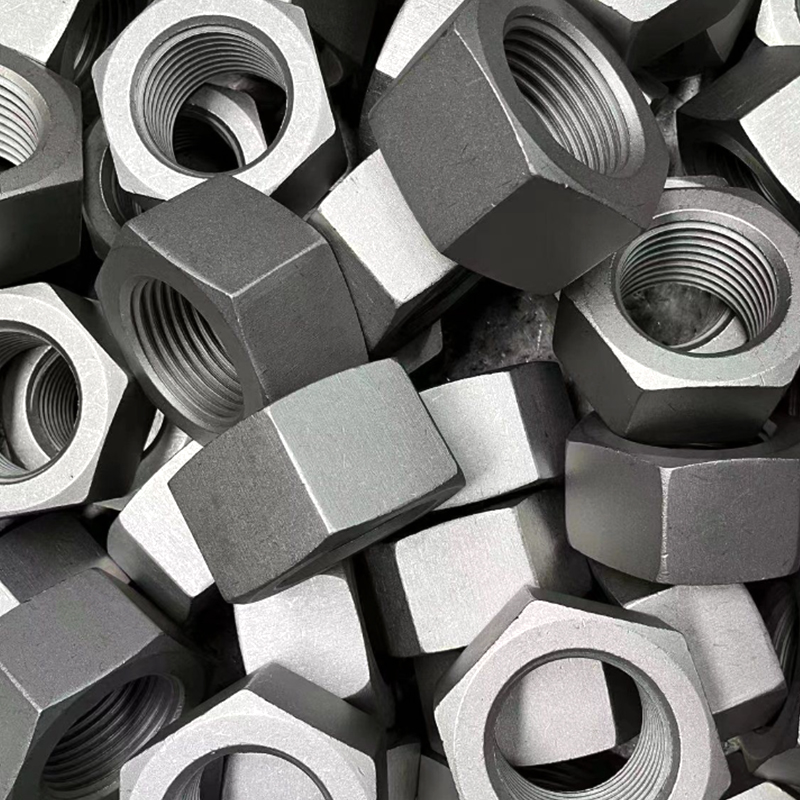 Các loại hạt lục giác nặng màu đen của ASTM A194 B7 Các loại hạt lục giác nặng màu đen của ASTM A194 B7 are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Xem sản phẩm →
Đai ốc A194 Cấp 2H được tôi và tôi luyện đến độ cứng cao hơn các đinh tán mà chúng mang theo, đó là lý do tại sao đinh tán B7 với sự kết hợp đai ốc 2H lại rất phổ biến. Trên khoảng 800-850°F, đai ốc loại 7 thường được sử dụng để đai ốc không trở thành liên kết yếu. Giới hạn lớp phủ cũng giống như bê tông: Lớp phủ gốc PTFE thường được sử dụng ở nhiệt độ lên tới khoảng 500°F, và tránh mạ kẽm nhúng nóng khi sử dụng liên tục ở nhiệt độ trên khoảng 400°F vì kẽm và sắt khuếch tán xen kẽ và lớp phủ xuống cấp. Trên những nhiệt độ đó, oxit đen hoặc bề mặt hợp kim trần với chất bôi trơn thích hợp là lựa chọn thực tế.
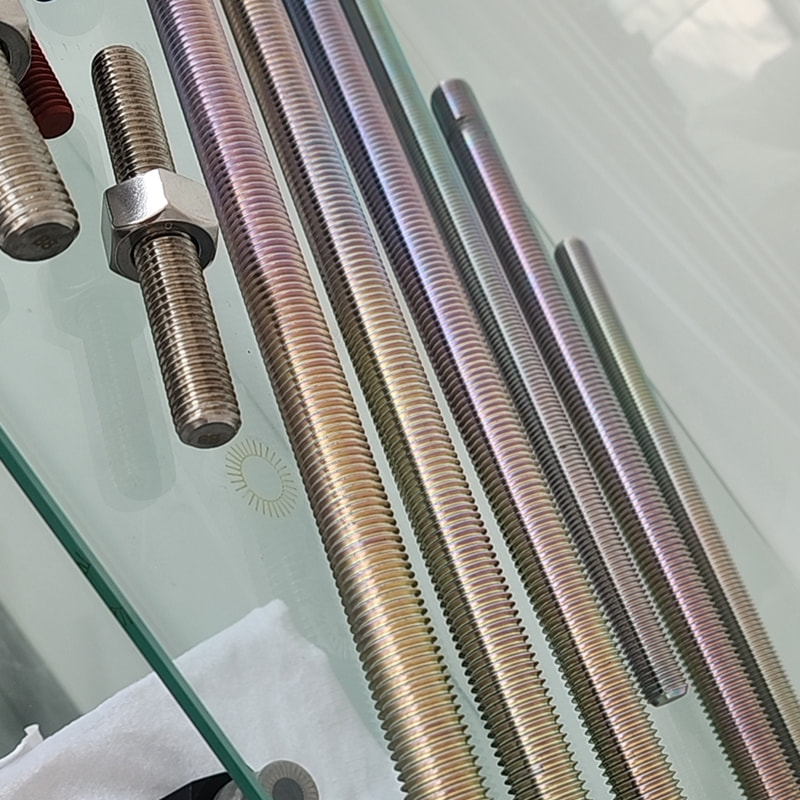 Thép hợp kim M27*300 PTFE / Lớp phủ Dacromet B7 Đinh tán thanh ren Thanh ren B7 bằng thép hợp kim M27×300 PTFE/Dacromet Coated B7 kết hợp độ bền nhiệt độ cao với khả năng chống ăn mòn tiên tiến. Cho dù việc đảm bảo các mặt bích quan trọng trên... Xem sản phẩm →
Lớp phủ và chất bôi trơn cũng làm thay đổi mối quan hệ mô-men xoắn-tải trước. Đinh tán có lớp hoàn thiện Dacromet hoặc PTFE đạt tải trước nhất định ở mô-men xoắn cờ lê thấp hơn nhiều so với đinh tán khô, oxit đen. Khi bạn thay đổi lớp hoàn thiện, hãy kiểm tra lại giá trị mô-men xoắn theo ASME PCC-1 thay vì sử dụng lại số từ dự án trước đó.
Nếu mối nối hoạt động dưới khoảng 800°F và thông số kỹ thuật yêu cầu B7, hãy mua B7 và dành phần chênh lệch cho quy trình bắt vít chính xác. Nếu khớp nối nóng hơn, quay vòng nhiệt hoặc có tiền sử rò rỉ giữa các lần quay, vanadi và nhiệt độ ủ cao hơn trong B16 sẽ mua cho bạn một thứ có thể đo lường được: tải trọng bu-lông vẫn còn đó trong năm thứ mười. Hai loại này có chung cấp độ bền và bảng mô-men xoắn, nhưng chúng không có chung tuổi thọ sử dụng ở nhiệt độ và đó chính là điểm khác biệt quan trọng.
 Bu lông mặt bích lục giác phốt phát bằng thép hợp kim M10 * 160
 Các loại hạt lục giác nặng màu đen của ASTM A194 B7
 Bu lông lục giác ngoài mạ kẽm nhúng nóng bằng thép hợp kim lớp 8,8 M8 * 100
 1-8 UNC x 6" Bu lông vai phốt phát chính xác lớp 8,8
 Bu lông mặt bích đầu xi lanh màu đen M8 × 40 Lớp 8,8
 Thép hợp kim M8 × 60 Lớp 8,8 Bu lông xi lanh mặt bích đầu lục giác mạ kẽm
 Thông tin liên hệ
 Địa chỉ