
Câu trả lời ngắn gọn: chọn bu lông thép carbon mạ kẽm khi môi trường khô ráo, ngân sách eo hẹp và lớp phủ có thể tồn tại khi xử lý và lắp đặt; chọn bu lông bằng thép không gỉ khi clorua, rửa trôi, tiếp xúc với thực phẩm hoặc thời gian bảo trì dài có thể làm hỏng lớp phủ.
Quyết định không phải là “kim loại nào tốt hơn”. Đó là chế độ hư hỏng mà bạn có thể kiểm tra, kiểm soát và chấp nhận được trong suốt thời gian sử dụng của khớp.
Một đội bảo trì thay thế bu lông tay vịn trên lối đi ven biển có thể phải đối mặt với hai báo giá rất khác nhau: bu lông lớp 8,8 mạ kẽm nhúng nóng với đơn giá khiêm tốn hoặc bu lông không gỉ 316 với giá gấp ba đến năm lần. Cả hai đều có vẻ chấp nhận được trên giấy tờ. Mười tám tháng sau, sự khác biệt thường xuất hiện ở các đường ren bị cắt, đầu bị trầy xước và các mặt tiếp xúc của khung nơi lớp phủ bị hỏng trong quá trình lắp đặt.
Đó là lý do tại sao bu lông mạ kẽm và thép không gỉ phải được chỉ định theo mức độ tiếp xúc, nhu cầu mô-men xoắn, vật liệu kết nối và khả năng tiếp cận kiểm tra chứ không phải bằng một nhãn ăn mòn duy nhất.
Bu lông mạ kẽm là ốc vít bằng thép carbon hoặc hợp kim có lớp phủ kẽm. Kẽm có tính hy sinh: khi lớp phủ bị trầy xước, nó sẽ ăn mòn tốt hơn và vẫn bảo vệ phần thép bên dưới, miễn là vẫn còn đủ kẽm. Mạ kẽm nhúng nóng theo tiêu chuẩn ASTM A123 hoặc ASTM A153, hoặc mạ kẽm theo tiêu chuẩn ASTM F1941, làm thay đổi độ dày lớp phủ và độ vừa vặn của ren, do đó quy trình phải phù hợp với kích thước bu lông và dung sai của mối nối.
Bu lông bằng thép không gỉ dựa trên màng thụ động giàu crom. Các lớp như 304 (A2) và 316 (A4) chống gỉ bằng cách hình thành và sửa chữa lớp màng đó, nhưng chúng không tránh khỏi hiện tượng rỗ clorua, ăn mòn kẽ hở hoặc nhuộm màu. Lớp 316 với molypden là sự lựa chọn an toàn hơn cho việc phun muối, rửa trôi hóa chất và không khí biển, trong khi lớp 304 thường phù hợp cho dịch vụ trong nhà hoặc có độ ẩm nhẹ trong đất liền.
Hậu quả thực tế rất đơn giản. Bu lông mạ kẽm bị hỏng rõ ràng do rỉ sét màu đỏ sau khi kẽm được tiêu thụ. Bu lông không gỉ thường bị hỏng một cách lặng lẽ do bị rỗ hoặc tấn công vào kẽ hở ở các miếng đệm, vòng đệm và vùng ẩm bị kẹt. Nếu khả năng tiếp cận kiểm tra kém thì chế độ hư hỏng yên tĩnh hơn sẽ có trọng lượng hơn. Để xem xét rộng hơn về các lựa chọn lớp phủ, điều này hướng dẫn lựa chọn xử lý bề mặt rất hữu ích vì nó phân tách các hiệu ứng độ dày, sự thụ động và lớp phủ ngoài của kẽm.
Mạ kẽm nhúng nóng tăng thêm khoảng 50–80 µm trên mỗi bề mặt, có thể kết nối các sợi nhỏ. ISO 10684 và thông lệ thường làm cho việc nhúng nóng trở nên kém khả thi hơn ở mức M8 trừ khi ren được taro, kéo sợi hoặc được chỉ định với mức cho phép. Lớp mạ kẽm vẫn mỏng hơn và giữ được độ vừa vặn nhưng nó tạo ra lượng kẽm ít bị hy sinh hơn.
Bu lông thép carbon cấp 8,8 có năng suất danh nghĩa khoảng 640 MPa. Bu lông không gỉ 304 và 316 được ủ thường có năng suất gần 200–250 MPa trừ khi được cung cấp ở điều kiện cường độ cao hơn. Thép không gỉ cũng dễ bị phồng rộp, do đó, giá trị mô-men xoắn phải phản ánh tình trạng bôi trơn và ren chứ không chỉ loại đặc tính.
Nói chung không nên đặt đai ốc không gỉ trên bu lông mạ kẽm trong dịch vụ clorua ướt. Dây buộc không gỉ hoạt động như cực âm và có thể đẩy nhanh quá trình mất kẽm ở ren và dưới vòng đệm. Sử dụng các hệ thống phù hợp, vòng đệm cách ly hoặc chất bịt kín thích hợp khi không thể tránh khỏi việc trộn lẫn các vật liệu.
Bu lông mạ điện cường độ cao cũng có nguy cơ bị giòn do hydro. Nếu thông số kỹ thuật yêu cầu Cấp 10.9 hoặc 12.9 với mạ điện, nướng và truy xuất nguồn gốc lô không phải là chi tiết tùy chọn. Mạ kẽm nhúng nóng và kẽm cơ học làm giảm rủi ro cụ thể đó, nhưng thay vào đó, chúng đưa ra các biện pháp kiểm soát độ dày lớp phủ và độ dày lớp phủ.
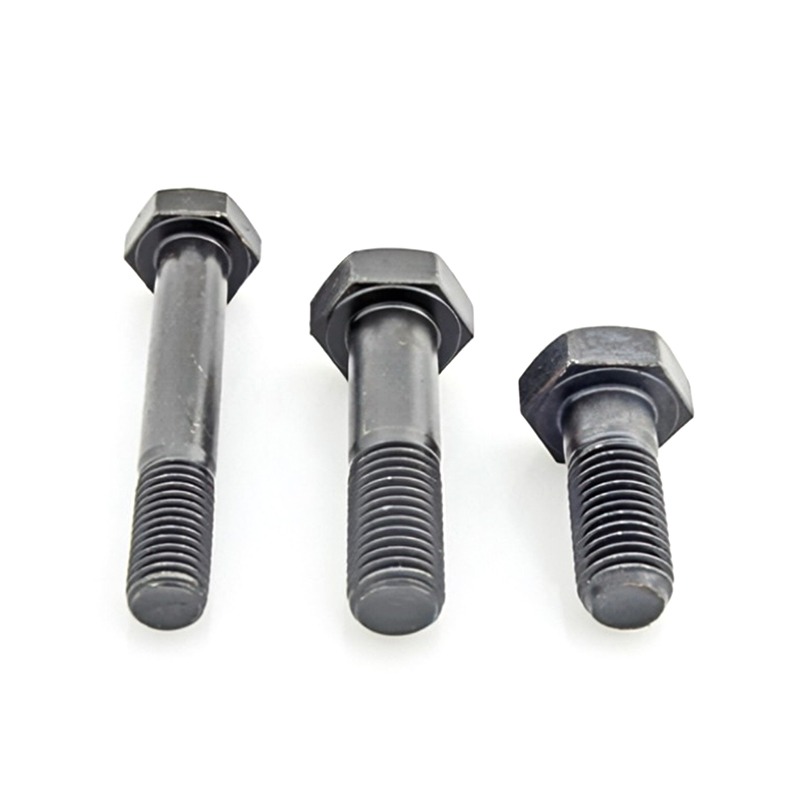 Bu lông lục giác bằng thép mạ kẽm M6 × 100 Bu lông đầu lục giác M6×100 tiêu chuẩn bằng thép cacbon có lớp mạ kẽm và tùy chọn Cấp 8,8 dành cho các tổ hợp công nghiệp vừa và nhẹ; kết quả phun muối không đảm bảo tuổi thọ sử dụng ngoài trời. Xem sản phẩm →
Thử nghiệm phun muối trung tính theo tiêu chuẩn ASTM B117 rất hữu ích cho việc xếp hạng lớp phủ, nhưng nó không đảm bảo tuổi thọ sử dụng. Kết quả 720 giờ không có nghĩa là 720 giờ ở ngoài trời. Điều đó có nghĩa là lớp phủ tồn tại trong môi trường sương mù tiêu chuẩn lâu hơn mẫu có thời gian hoạt động thấp hơn trong cùng điều kiện thử nghiệm.
mạ kẽm
96–200 giờ
nhúng nóng
500–1.000 giờ
304 không gỉ
nguy cơ rỗ
316 không gỉ
biên độ clorua cao hơn
Phạm vi phun muối minh họa để thảo luận về thông số kỹ thuật. Các loại không gỉ được đánh giá bằng cách nhuộm và rỗ, không chỉ rỉ sét màu đỏ, vì vậy các thanh không thể thay thế trực tiếp cho nhau.
Chỉ số ẩn là sự phân bổ độ dày lớp phủ chứ không chỉ độ dày trung bình. Những điểm mỏng ở rễ ren, dưới đầu và ở các đầu bị cắt trở thành những vị trí rỉ sét đầu tiên. Yêu cầu báo cáo kiểm tra khối lượng hoặc độ dày lớp phủ theo lô và kiểm tra xem các sợi đã được cắt trước hay sau khi mạ.
Hỗn hợp thông số kỹ thuật minh họa
Đây là sự phân chia mang tính minh họa để thảo luận, không phải là số liệu thống kê thị trường. Vấn đề là cùng một họ bu lông được yêu cầu thực hiện ở các lớp tiếp xúc rất khác nhau.
Trong chế tạo nói chung, bu lông lớp 8,8 mạ kẽm thường là mặc định về mặt kinh tế. Trong dịch vụ ven biển và hóa học, thép không gỉ 316 thường dễ bảo vệ hơn. Các ứng dụng ô tô và vận tải có thể chấp nhận lớp phủ mạ kẽm hoặc mạ kẽm hình học nơi hình thức và đường ren phù hợp. Thực phẩm và môi trường sạch sẽ thường yêu cầu thép không gỉ để rửa trôi và tương thích hóa học, không phải vì thép cacbon không thể chịu tải.
Ghi lại mức clorua, tần suất rửa trôi, độ pH, nhiệt độ, độ ẩm bị giữ lại và hóa chất tẩy rửa. “Ngoài trời” không phải là một thông số kỹ thuật.
Kiểm tra loại thuộc tính, tải trọng thử và mô-men xoắn thực tế được sử dụng. Ma sát mạ kẽm và ma sát không gỉ đều có thể thay đổi tải kẹp.
Đối với các ren nhỏ, mạ hoặc không gỉ có thể hiệu quả hơn nhúng nóng. Đối với các bu lông kết cấu nặng, việc nhúng nóng cộng với lượng ren thích hợp là phổ biến.
Tránh sử dụng các cặp thép không gỉ và mạ kẽm trong dịch vụ clorua ướt trừ khi bị cô lập. Tiếp xúc với nhôm cũng cần được chú ý vì thép không gỉ có thể đẩy nhanh quá trình ăn mòn nhôm.
Xác nhận độ khít của ổ cắm, khớp ren, chất bôi trơn và quy trình chỉnh sửa. Hư hỏng lớp phủ trong quá trình lắp đặt là rủi ro mua sắm chứ không chỉ là vấn đề tại xưởng.
Yêu cầu chứng chỉ vật liệu, độ dày lớp phủ hoặc kết quả khối lượng, báo cáo phun muối và truy xuất nguồn gốc lô hàng. Một báo cáo thử nghiệm không có số lô sẽ khó sử dụng trong yêu cầu bồi thường.
Nếu ứng dụng là mối nối kết cấu hoặc ngoài trời nơi lớp phủ nhúng nóng là con đường đã chọn, hãy xác minh cấp độ và lớp phủ cùng nhau. Cái này bu lông lục giác cấp 8,8 mạ kẽm nhúng nóng tham chiếu là điểm khởi đầu hữu ích để kiểm tra dung sai ren, tình trạng lớp phủ và loại thuộc tính trong một thông số kỹ thuật.
 Bu lông lục giác mạ kẽm nhúng nóng cấp 8,8 M8 × 100 Bu lông lục giác bằng thép hợp kim cấp 8,8 M8×100 được mạ kẽm nhúng nóng cho các mối nối kết cấu ngoài trời; kiểm tra phụ cấp ren, tình trạng lớp phủ và loại thuộc tính cùng nhau. Xem sản phẩm →
Bu lông mạ kẽm cần có kế hoạch bảo trì: kiểm tra các ren cắt, đầu bị trầy xước và các giao diện khung sau khi lắp đặt; sơn lại lớp sơn giàu kẽm khi lớp sơn phủ bị thủng; và kiểm tra lại mô-men xoắn sau khi đạp xe nhiệt. Bu lông không gỉ cần một kế hoạch khác: tránh bẫy clorua, sử dụng chất chống kẹt trên các sợi ren có khả năng bị mòn và đừng cho rằng đầu sáng bóng có nghĩa là gốc ren sạch.
Sự tuân thủ cũng ảnh hưởng đến sự lựa chọn. Người mua EU ngày càng yêu cầu báo cáo carbon và truy xuất nguồn gốc vật liệu, đồng thời quá trình chuyển đổi CBAM thúc đẩy các nhà cung cấp dây buộc phải ghi lại nguồn gốc và lượng khí thải thép. Các câu hỏi REACH và RoHS có thể áp dụng cho lớp phủ và chất bôi trơn. Đối với thép không gỉ, giấy chứng nhận cấp và số nhiệt rất quan trọng vì 304 và 316 không thể thay thế cho nhau trong dịch vụ clorua.
Chi phí ẩn thường không phải là giá chốt. Đó là thiết bị truy cập, thời gian ngừng hoạt động và nhân công kiểm tra cần thiết để thay thế một khớp nối được chỉ định chỉ dựa trên chi phí đầu tiên. Một bu lông không gỉ tránh được hai chu kỳ bảo trì có thể rẻ hơn một bu lông mạ kẽm bị rỉ sét ở khung lối đi ba năm một lần.
 Bu lông mặt bích lục giác bằng thép không gỉ 304 DIN 6921 Bu lông mặt bích lục giác AISI 304 (A2) M5–M20 có độ bền A2-70 để buộc chặt công trình chống ăn mòn; không gỉ có thể phù hợp với việc tiếp xúc với clorua hoặc việc bảo trì tốn kém. Xem sản phẩm →
Đối với các cụm lắp ráp khô, trong đất liền, nhạy cảm về chi phí, bu lông thép carbon mạ kẽm thường là lựa chọn thiết thực, miễn là lớp phủ được chỉ định theo tiêu chuẩn, độ khít của ren và có thể kiểm tra các khu vực bị hư hỏng. Đối với việc tiếp xúc với clorua, rửa trôi, tiếp xúc với hóa chất, khu vực thực phẩm hoặc các mối nối nơi việc bảo trì tốn kém, bu lông bằng thép không gỉ—thường là 316—là thông số kỹ thuật có rủi ro thấp hơn. Kết quả tồi tệ nhất là trộn lẫn cả hai mà không tính đến sự liên kết điện, sự ăn mòn ren và cách thức khác nhau mà mỗi vật liệu bị hỏng.
Chọn theo chế độ phơi sáng và thất bại trước. Sau đó so sánh độ dày lớp phủ, loại đặc tính, báo cáo thử nghiệm và chi phí lắp đặt. Trình tự đó giúp bu lông mạ kẽm và thép không gỉ không trở thành sự lựa chọn sai lầm giữa “rẻ” và “chống ăn mòn”.
 Bu lông mặt bích lục giác phốt phát bằng thép hợp kim M10 * 160
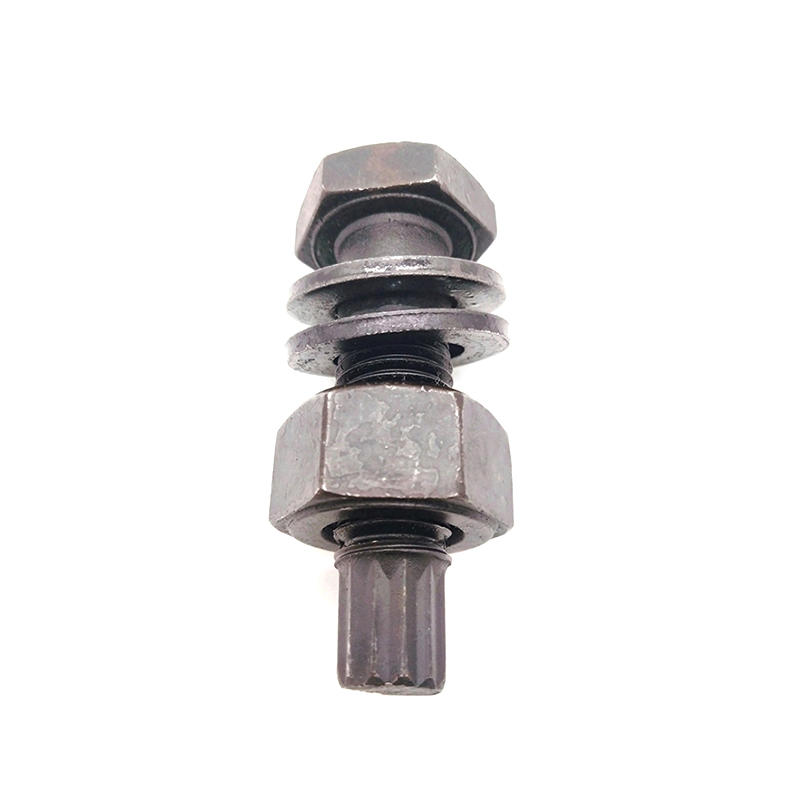 Bu lông cường độ cao bằng thép hợp kim M24*200 cho kết cấu thép
 Cờ lê vấu chữ thập mạ kẽm bằng thép hợp kim
 Đai ốc mặt bích lục giác bằng thép không gỉ 304 Đai ốc chống trượt
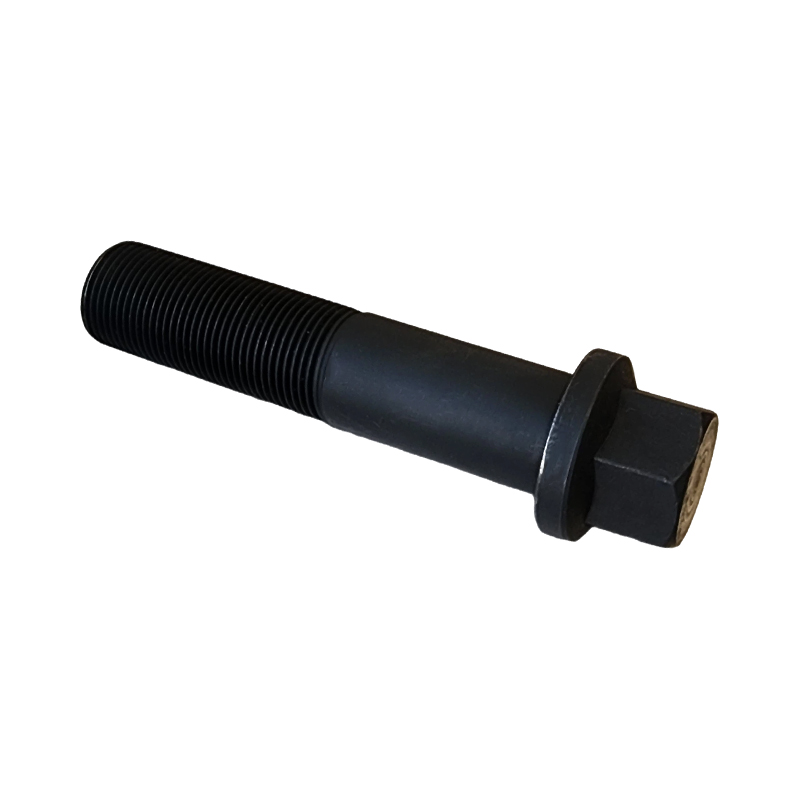 Thép hợp kim M8 × 100 Lớp 8,8 Xi lanh phủ phốt phát Bu lông mặt bích đầu lục giác
 Các loại hạt mứt Hex nặng bằng thép không gỉ 304
 Thông tin liên hệ
 Địa chỉ