
Trong giai đoạn bóc tách vật liệu của móng tháp truyền tải, đường kính bu lông neo thường bị khóa bởi hình dạng tấm đế chứ không phải bởi tải trọng. Khi một thanh Cấp 36 1 inch chỉ có thể cung cấp khoảng một phần ba công suất chảy cần thiết cho việc nâng thiết kế, thì giải pháp thực tế là hiếm khi khoan lại tấm; đó là để di chuyển đến ASTM F1554 Lớp 105 trong cùng một đường kính. Loại này là bu lông neo bằng thép hợp kim được tôi và tôi luyện với giới hạn chảy tối thiểu là 105 ksi, gần gấp đôi cường độ đàn hồi của Loại 55 và gần gấp ba so với Loại 36.
Kết luận chính: Nếu thiết kế của bạn cần cường độ cao, độ dẻo có thể dự đoán được và thông số kỹ thuật neo kết cấu được công nhận thì ASTM F1554 Cấp 105 là tiêu chuẩn phù hợp cho neo nặng. Ba chi tiết quyết định liệu nó có hoạt động như dự định hay không: các giá trị cơ học giảm trên đường kính 2-1/2 inch, thanh không được hàn và sự kết hợp đai ốc và vòng đệm phải phù hợp với mức độ kéo 125 ksi.
Thông số kỹ thuật F1554 bao gồm các bu lông neo có đầu, thanh neo thẳng và bu lông neo uốn cong. Số trong tên loại là cường độ năng suất tối thiểu được đảm bảo tính bằng ksi. Lớp 36 sử dụng thép cacbon, Lớp 55 sử dụng thép cacbon có độ bền cao hơn và Lớp 105 yêu cầu thép hợp kim cacbon trung bình đã được tôi và tôi luyện. Sự khác biệt là về mặt luyện kim, không phải về mặt thẩm mỹ và nó xuất hiện trên mọi báo cáo thử nghiệm.
ASTM F1554 Lớp 105 có sẵn từ 1/2 inch cho đến đường kính tối đa được bao phủ bởi các bảng cơ khí của tiêu chuẩn. Bảng dưới đây liệt kê các giá trị mà báo cáo thử nghiệm được chứng nhận phải đáp ứng trước khi nguyên liệu rời khỏi nhà máy.
Năng suất tối thiểu 105 ksi
Được đảm bảo trong phạm vi 1/2 đến 2-1/2 inch; "105" trong tên lớp là một lời hứa chứ không phải là mục tiêu.
Độ giãn dài tối thiểu 15%
Đủ độ dẻo để uốn cong, căn chỉnh và căng mà không bị gãy giòn trong điều kiện hiện trường bình thường.
Thép hợp kim tôi và tôi luyện
Xử lý nhiệt tạo ra cấu trúc martensite được tôi luyện nhất quán trên toàn bộ phần thanh.
| Tài sản | Đường kính 1/2 - 2-1/2 inch. | Đường kính trên 2-1/2 in. |
|---|---|---|
| Độ bền kéo, tối thiểu (ksi) | 125 | 115 |
| Sức mạnh năng suất, tối thiểu (ksi) | 105 | 95 |
| Độ giãn dài tính bằng 2 in., phút (%) | 15 | 15 |
| Giảm diện tích, tối thiểu (%) | 45 | 45 |
| Vật liệu và xử lý nhiệt | Thép hợp kim cacbon trung bình, tôi và tôi luyện | |
Hàng có đường kính quá khổ là nơi xảy ra lỗi đặc điểm kỹ thuật. Một số chi tiết kết cấu giả định năng suất 105 ksi bất kể đường kính, nhưng bản thân tiêu chuẩn yêu cầu các giá trị thấp hơn trên các thanh có đường kính lớn. Luôn xác nhận đường kính thực tế với nhà sản xuất trước khi chấp nhận chứng chỉ nhà máy.
Chọn một cấp độ là một bài tập về chi phí so với sức mạnh. Sự so sánh bên dưới định vị ba loại F1554 để có thể nhìn thấy khoảng cách thực sự giữa chúng.
| Tài sản | Lớp 36 | Lớp 55 | Lớp 105 |
|---|---|---|---|
| Sức mạnh năng suất tối thiểu (ksi) | 36 | 55 | 105 |
| Độ bền kéo tối thiểu (ksi) | 58 | 75 | 125 |
| Vật liệu điển hình | Thép cacbon | Thép cacbon, normalized for large sizes | Thép hợp kim, tôi và tôi luyện |
| Hành vi hàn | Có thể hàn được với các biện pháp phòng ngừa thông thường | Có thể hàn trong giới hạn của tiêu chuẩn | Không dành cho hàn |
| Chi phí vật liệu tương đối | Thấp nhất | Trung bình | Cao nhất |
Lớp 36 bao gồm phần móng nhẹ và công trình tạm. Lớp 55 xử lý hầu hết các neo tấm đế cột thông thường. Lớp 105 đạt được lợi thế khi có khoảnh khắc lật, tải thiết bị động hoặc kích thước tấm đế hạn chế không còn chỗ cho bu-lông lớn hơn. Do khả năng chịu kéo tỷ lệ với bình phương đường kính nên việc chuyển từ Cấp 55 đến Cấp 105 có thể giảm thanh 2-1/4 inch xuống còn khoảng 1-3/4 inch ở cùng tải trọng làm việc, thu nhỏ tấm đế, khoảng cách cạnh và độ sâu chôn trong một bước.
Lớp 105 không chỉ đơn giản là mạnh hơn theo nghĩa chung. Chu trình tôi và tôi phát triển martensite được tôi luyện, mang lại cường độ năng suất cao trong khi vẫn duy trì đủ độ dẻo để uốn cong mà không bị nứt. Độ giãn dài tối thiểu 15% rất quan trọng tại hiện trường vì người dựng thường xuyên kéo các thanh neo bị lệch trở lại vị trí hoặc uốn cong chân trên của neo chữ J để khớp với mẫu.
Đường kính trên 2-1/2 inch, ASTM F1554 Lớp 105 giảm xuống năng suất tối thiểu 95 ksi và độ bền kéo tối thiểu 115 ksi. Nếu một thiết kế sử dụng thanh 3 inch và vẫn giả định lực 105 ksi thì kết nối được tính cao hơn công suất đảm bảo khoảng 10%. Biểu đồ thanh bên dưới hiển thị các giá trị năng suất trên toàn bộ họ cấp.
Cường độ năng suất tối thiểu theo cấp F1554 (ksi)
36
Lớp 36
55
Lớp 55
105
Lớp 105
95*
Lớp 105 >2-1/2 in.
Chiều cao của thanh được chia tỷ lệ theo giá trị ksi; *giá trị áp dụng trên đường kính 2-1/2-inch.
Mạ kẽm nhúng nóng theo tiêu chuẩn ASTM A123/A153 là biện pháp bảo vệ chống ăn mòn phổ biến nhất cho bu lông neo vì thép nhúng cần có tuổi thọ dài. Lớp 105 là thép hợp kim có độ bền cao, bước làm sạch bằng axit trước khi mạ điện có thể đưa hydro vào thép. Nhà sản xuất có trách nhiệm kiểm soát thời gian tẩy và nhiệt độ bể, đồng thời nhiều thông số kỹ thuật của dự án bổ sung thêm việc xác minh độ giòn hydro sau khi mạ. Để xem xét đầy đủ các lớp hoàn thiện và rủi ro trong quy trình của chúng, hãy xem hướng dẫn lựa chọn hoàn chỉnh các loại xử lý bề mặt bu lông .
F1554 Lớp 105 phải được lắp ráp với các đai ốc lục giác nặng theo tiêu chuẩn ASTM A563 Cấp DH hoặc DH3 (ASTM A194 Cấp 8 cũng được công nhận) và vòng đệm cứng theo tiêu chuẩn ASTM F436. Đai ốc lục giác tiêu chuẩn không đủ chắc chắn cho bu lông 125 ksi và việc bỏ qua vòng đệm cứng sẽ cho phép đai ốc nhúng vào thép tấm mềm hơn.
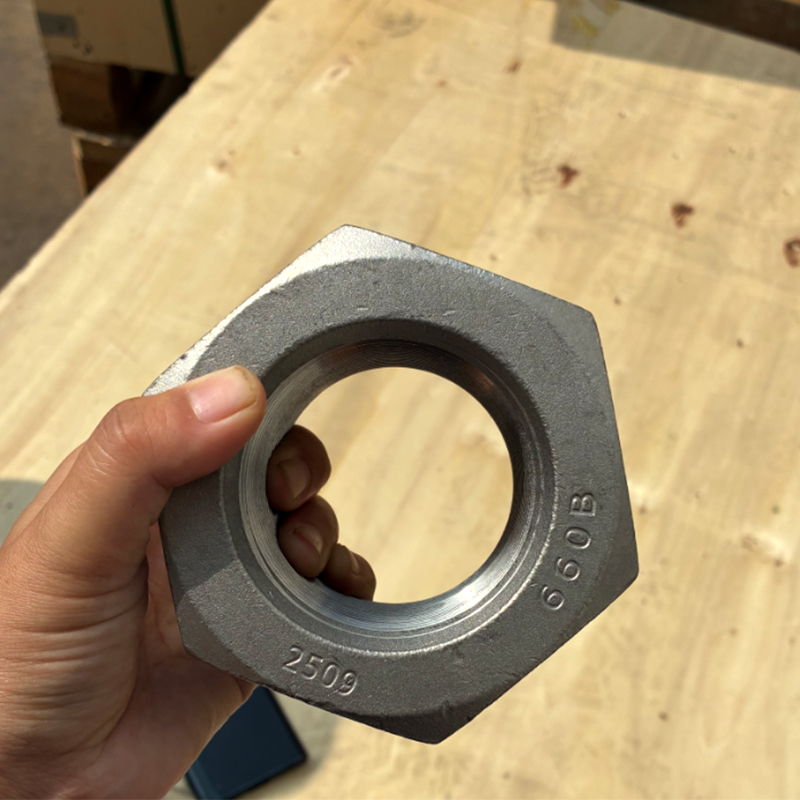 Đai ốc lục giác nặng mạ kẽm nhúng nóng cho bu lông neo cường độ cao Đai ốc lục giác nặng có lớp phủ kẽm nhúng nóng này được chỉ định cho bu lông neo F1554 Cấp 105, phù hợp với độ bền A563 DH hoặc DH3 cần thiết và ngăn đai ốc bị kẹt khi kết hợp với vòng đệm cứng. Xem sản phẩm →
Hàn làm nóng một thanh đã được tôi và tôi luyện lên trên nhiệt độ tôi luyện của nó, phá hủy cấu trúc vi mô được xử lý nhiệt và để lại một vùng chịu ảnh hưởng nhiệt mềm, yếu. Do đó, hệ thống F1554 coi Lớp 105 là kết nối chỉ dành cho cơ khí. Nếu bố trí neo yêu cầu hàn, hãy thiết kế phần mở rộng khớp nối ren hoặc hạ xuống Cấp 55 và tuân theo các quy định về hàn của tiêu chuẩn.
Nhu cầu cấp 105 theo cấu trúc cao, mảnh mai hoặc chịu tải nặng. Phân bổ dưới đây đại diện cho một danh mục dự án điển hình; hỗn hợp thực tế khác nhau tùy theo khu vực, nhưng mô hình nhất quán: các ngành công nghiệp không đủ khả năng mua một bu lông neo lớn chính xác là những ngành chỉ định loại cao nhất.
Tháp truyền tải, hệ thống chiếu sáng cột cao và cấu trúc ăng-ten đặt các bu lông neo vào tình trạng căng thẳng liên tục do tải trọng gió và ở các vùng địa chấn, bị lật theo chu kỳ. Các nhà máy công nghiệp sử dụng Lớp 105 trong đó máy nén, máy nghiền và máy nghiền gắn trên bệ trượt tạo ra các chu kỳ tải lặp lại trên nền móng. Các cây cầu và công trình giao thông sử dụng nó cho các khung đỡ biển báo, cổng trục và các tiêu chuẩn ánh sáng trong đó độ cứng của cụm neo tham gia vào quá trình phân tích động. Trong cả ba trường hợp, ren chung là như nhau: đường kính bu lông bị giới hạn nên cấp phải chịu tải.
Bu lông neo là một trong những hạng mục ít tốn kém nhất trong kế hoạch xây dựng, tuy nhiên việc cấp sai hoặc thiếu báo cáo thử nghiệm có thể khiến toàn bộ quá trình lắp dựng bị dừng lại. Sử dụng các bước sau làm nền tảng cho thông số mua hàng của bạn.
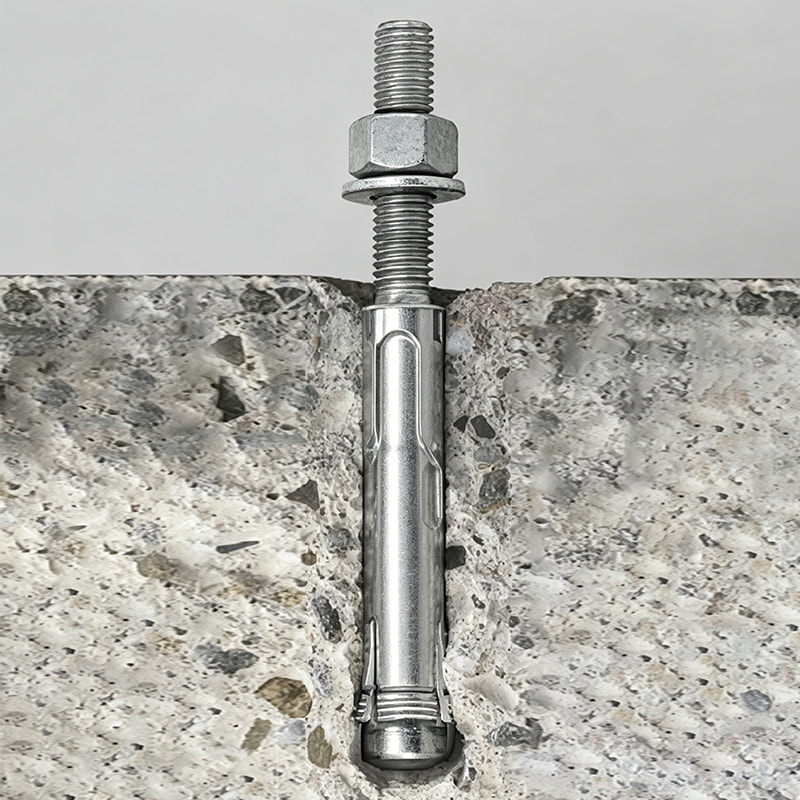 Bu lông neo mạ kẽm nhúng nóng bằng thép carbon ASTM F1554 Một bu lông neo có thể tùy chỉnh ở F1554 Cấp 36, 55 hoặc 105, được mạ kẽm nhúng nóng để chống ăn mòn. Đây là trọng tâm của các bước mua hàng giúp tránh sự chậm trễ lắp đặt tốn kém do sai loại hoặc thiếu báo cáo thử nghiệm. Xem sản phẩm →
Nếu bạn cần trợ giúp xác minh thông số kỹ thuật dựa trên bản vẽ dự án, hãy gửi bản vẽ cho chúng tôi qua trang liên hệ trước khi bạn cam kết với một nhà cung cấp. Chúng tôi thường xuyên hỗ trợ các gói dây buộc dành cho kết cấu thép và đối với các kích thước hoặc dạng tùy chỉnh ngoài phạm vi tiêu chuẩn, chúng tôi có thể thảo luận trực tiếp về việc sản xuất OEM/ODM.
Tiếp nhận kiểm tra là bước kiểm tra chất lượng cuối cùng trước khi bu lông neo biến mất trong bê tông. Một danh sách kiểm tra ngắn giúp phần cứng được phân phối phù hợp với mục đích thiết kế.
Nếu một dự án yêu cầu thử nghiệm lại, hãy làm việc với nhà sản xuất để lấy mẫu từ nhiệt độ ban đầu thay vì chấp nhận các sản phẩm thay thế có nguồn gốc từ hiện trường. Việc tuân thủ sau khi lắp đặt phụ thuộc vào hồ sơ của chủ sở hữu, vì vậy hãy nộp các chứng chỉ của nhà máy cùng với bản vẽ thi công và hồ sơ mô-men xoắn lắp đặt. Hồ sơ đó cũng là bằng chứng nhanh nhất về sự phù hợp trong quá trình kiểm tra.
 Bu lông cường độ cao bằng thép hợp kim M24*200 cho kết cấu thép
 Bu lông mặt bích lục giác phốt phát bằng thép hợp kim M10 * 160
 Đai ốc mặt bích lục giác bằng thép không gỉ 304 Đai ốc chống trượt
 Cờ lê vấu chữ thập mạ kẽm bằng thép hợp kim
 Kết cấu thép M20*120 Bu lông cường độ cao mạ kẽm
 Bu lông lục giác ngoài mạ kẽm nhúng nóng bằng thép hợp kim lớp 8,8 M8 * 100
 Thông tin liên hệ
 Địa chỉ