
Hãy hỏi ba nhà cung cấp dây buộc về "Bu lông neo loại C A307" và bạn thường sẽ nhận được ba câu trả lời khác nhau. Một báo giá thanh uốn cong có chứng chỉ tấm A36, một báo giá ASTM F1554 Cấp 36, và một báo giá Cấp C đã không tồn tại trong hai thập kỷ. Cả ba đều đúng một phần, và khoảng cách giữa chúng là nguyên nhân sinh ra các lô hàng bị từ chối.
Phiên bản ngắn: ASTM A307 vẫn bao gồm các bu lông và đinh tán bằng thép cacbon thấp ở độ bền kéo tối thiểu 60 ksi, nhưng Cấp C, loại bu lông neo uốn cong hoặc thẳng không có đầu, đã bị loại bỏ trong bản sửa đổi năm 2002 và các yêu cầu của nó được chuyển sang ASTM F1554 Cấp 36. Nếu bản vẽ vẫn ghi "Bu lông neo cấp A307 C", câu trả lời tuân thủ hôm nay là F1554 Cấp 36 và bản vẽ phải được sửa trước khi đơn đặt hàng được phát hành.
Phần tiếp theo là những gì A307 thực sự kiểm soát, nơi nó kết thúc và các cấp cao hơn bắt đầu cũng như các chi tiết đặt hàng, kiểm tra và lắp đặt để giữ cho các bu lông neo có hàm lượng carbon thấp được đặt ở tấm đế.
A307 được viết dưới dạng đặc tính cơ học, không phải đặc tính hóa học. Quyết định duy nhất đó giải thích cả lợi thế về chi phí lẫn những hạn chế của nó.
A307 là gì không quan trọng bằng. Nó không thể thay thế cho ASTM A193 B7 trong các mối nối có mặt bích và nhiệt độ cao, cũng như cho ASTM A320 L7 trong dịch vụ ở nhiệt độ thấp, cả hai đều là thép hợp kim được tôi và tôi luyện ở độ bền kéo tối thiểu khoảng 125 ksi. Nó cũng không được phép sử dụng trong các kết nối dự ứng lực hoặc liên kết chịu trượt, yêu cầu bu lông ASTM F3125 A325 hoặc A490 có kiểm soát lực căng trước được ghi lại.
Hầu hết các cổ phiếu đầu lục giác có hàm lượng carbon thấp được biểu thị bằng hình học và độ hoàn thiện thay vì theo tên cấp. Bu lông lục giác bằng thép carbon mạ kẽm có kích thước và ren theo tiêu chuẩn phù hợp nằm trong cùng một họ cơ khí, nhưng tuyên bố về cấp độ phải được chứng minh bằng chứng chỉ của nhà máy, không bao giờ được chứng minh bằng trang danh mục.
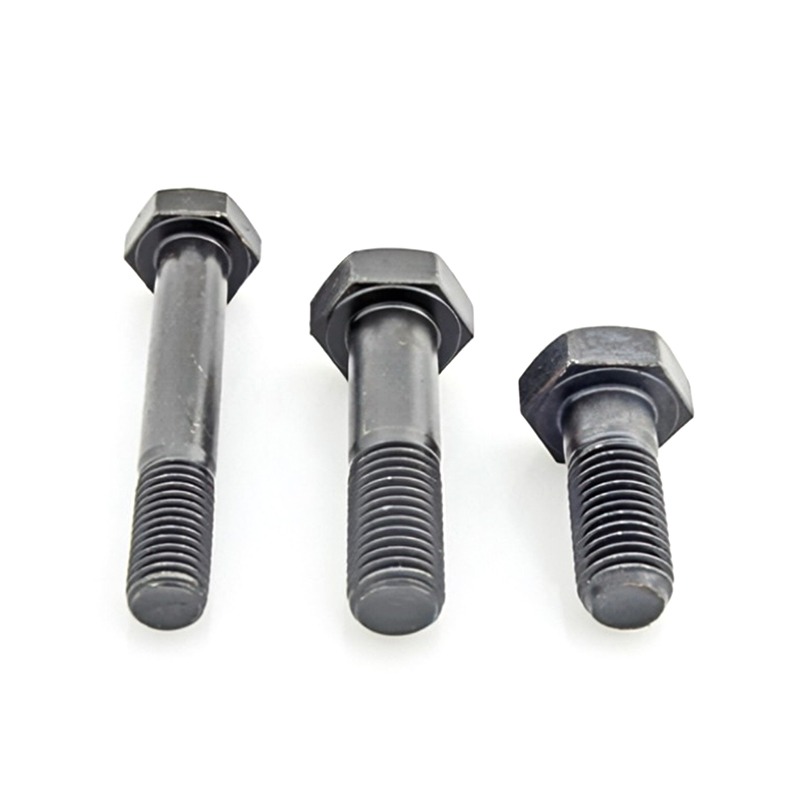 Bu lông đầu lục giác bằng thép mạ kẽm M6 × 100 Bu lông lục giác hệ mét bằng thép cacbon mạ kẽm, M6×100; hữu ích khi hình học và độ hoàn thiện được chỉ định, với cấp độ được xác nhận bởi chứng chỉ nhà máy. Xem sản phẩm →
Điểm cuối cùng đó dẫn đến những lỗi mua hàng thực sự. Một bản vẽ chỉ ra A307 Hạng C đang yêu cầu một loại mà thông số kỹ thuật không còn chứa nữa và các nhà cung cấp xử lý nó theo một trong ba cách: họ vận chuyển F1554 Cấp 36 và đánh dấu chính xác, họ vận chuyển thanh A36 mà không có chứng nhận bu lông neo nào cả, hoặc họ vận chuyển bất cứ thứ gì có lượng carbon thấp trên sàn. Chỉ có điều đầu tiên là có thể bảo vệ được đối với một dự án có thể được kiểm tra.
F1554 cũng bổ sung những gì A307 chưa bao giờ có: năng suất tối thiểu 36 ksi được chỉ định, Cấp 55 và Cấp 105 tùy chọn cho tải trọng cao hơn, phạm vi bao phủ của cả bu lông neo có đầu và không có đầu, cũng như các quy tắc đánh dấu cho phép bu lông được truy nguyên về cấp của nó tại chỗ. Đối với bu lông neo uốn cong được mạ kẽm nhúng nóng, đó là tiêu chuẩn phù hợp với công việc.
 Bu lông neo mạ kẽm nhúng nóng ASTM F1554 Bu lông neo nhúng để gắn các bộ phận kết cấu vào bê tông, phù hợp khi phải kiểm tra cấp F1554 và lớp hoàn thiện mạ kẽm nhúng nóng theo yêu cầu của dự án. Xem sản phẩm →
Bảng bên dưới liệt kê các thông số kỹ thuật thường xuất hiện trong cùng một cuộc trò chuyện. Các giá trị mang tính biểu thị cho các đường kính thông thường và cần được xác nhận theo phiên bản hiện tại của từng tiêu chuẩn.
Phạm vi độ bền kéo biểu thị phạm vi đường kính chung của từng loại; các giá trị kiểm soát và mọi yêu cầu bổ sung phải lấy từ phiên bản thông số kỹ thuật hiện tại.
Lớp và tính chất hóa học hầu như không bao giờ gây ra sự từ chối đối với lô bu lông neo có hàm lượng carbon thấp. Các lỗi tập trung xung quanh một số chi tiết quy trình mà chỉ riêng chứng chỉ sẽ không tiết lộ.
Phân phối mang tính biểu thị từ việc kiểm tra định kỳ các lô bu lông neo có hàm lượng carbon thấp; hãy coi nó như một danh sách kiểm tra hơn là một tiêu chuẩn của ngành.
Hư hỏng chỉ sau khi uốn là vấn đề về trình tự chứ không phải vấn đề vật liệu: thanh bị uốn nguội sau khi cắt ren, không có thước đo bán kính và đỉnh bị xẹp ở nơi kết nối cần gắn ren hoàn toàn. Lớp phủ bị thiếu thường có nghĩa là mạ kẽm nhúng nóng được áp dụng sau khi ren mà không cần vặn lại, do đó đai ốc sẽ không bị chảy xuống. Khoảng trống về chứng chỉ quan trọng nhất trên A307, vì tiêu chuẩn này không yêu cầu thử nghiệm cơ học lô nhiệt trên mỗi lô hàng, do đó, chứng chỉ nhà máy là khả năng truy xuất nguồn gốc duy nhất của bạn.
Đế cực và đế ký hiệu chiếm ưu thế vì tải trọng điều chỉnh rất nhỏ và khả năng chống ăn mòn quan trọng hơn khả năng chịu kéo, vì vậy việc mạ điện sẽ quyết định. Tấm đế cột là phân đoạn tập trung các lỗi đặc điểm kỹ thuật: A307 thường chỉ được chấp nhận khi kỹ sư đã xác nhận và nhiều thiết kế chuyển sang F1554 chỉ để đạt được điểm chảy xác định. Lưu ý rằng bu lông A307 không phải là bu lông kiểm soát độ căng, do đó, phương pháp lắp đặt lực căng trước tiêu chuẩn không áp dụng cho chúng.
Xác nhận tải trọng và môi trường quản lý. Nếu độ bền kéo 60 ksi không có giới hạn quy định là đủ và mối nối không được dự ứng lực thì A307 là một lựa chọn hợp lý. Nếu neo được thiết kế theo năng suất, hãy chuyển sang F1554.
Chọn họ thông số kỹ thuật bằng văn bản: A307 cho bu lông cacbon thấp nói chung, F1554 cho bu lông neo, A193 B7 hoặc A320 L7 cho dịch vụ áp suất và nhiệt độ.
Khóa lớp hoàn thiện: kẽm trơn, mạ điện, mạ kẽm nhúng nóng theo tiêu chuẩn ASTM F2329 hoặc kẽm cơ học cho khối lượng lớn. Lựa chọn hoàn thiện thay đổi độ vừa khít của ren, vì đai ốc mạ kẽm được khai thác quá khổ để phù hợp với độ dày lớp phủ.
Xác định hình học bằng số, không phải tính từ: thẳng hoặc uốn cong, góc uốn với dung sai, bán kính uốn, chiều dài ren, chiều dài tổng thể, loại ren và kiểu điểm. Các thanh neo thẳng thường được cắt từ thanh toàn ren và cấp độ của thanh chứ không phải thao tác cắt sẽ quyết định công suất.
 Thanh ren hoàn toàn mạ kẽm M10 × 300 Lớp 8,8 Một thanh ren hoàn toàn theo hệ mét bằng thép cacbon mạ kẽm, phù hợp khi chiều dài và hình dạng ren được xác định và bằng chứng về cấp độ phải đến từ chứng nhận của nhà máy. Xem sản phẩm →
Yêu cầu tài liệu trước: chứng chỉ nhà máy có số nhiệt, phân tích hóa học, kết quả độ bền kéo và chỉ số độ dày lớp phủ. Trên A307 đây là bằng chứng cấp độ duy nhất bạn sẽ nhận được.
Kiểm tra khi đến nơi: kiểm tra độ uốn mẫu, kiểm tra thước đo vòng xem có phù hợp với Loại 2A không, đo độ dày lớp phủ cũng như kiểm tra chiều dài và độ thẳng. Kéo mẫu từ giữa pallet chứ không phải lớp trên cùng.
Lắp đặt vào thiết kế: tạo khuôn cho nhóm bu lông, giữ phần chôn được chỉ định và khớp phương pháp vặn chặt với vật liệu có hàm lượng carbon thấp thay vì với bảng mô-men xoắn cường độ cao.
Shanghai Soverchannel Industrial (fasteners-factory.com) sản xuất bu lông tiêu chuẩn và phi tiêu chuẩn theo tiêu chuẩn ASTM, DIN, ASME và ISO từ thép carbon, thép hợp kim và thép không gỉ 304 hoặc 316, với sản lượng hàng năm khoảng 10.000 tấn. Xưởng chạy tiêu đề nguội cho bu lông dài và ép đùn nguội một bước cho hình học không chuẩn, điều này quan trọng đối với bu lông neo uốn cong và thanh ren dài trong đó chất lượng ren sau khi tạo hình là điểm hỏng hóc thường gặp. Các lớp hoàn thiện có sẵn bao gồm trơn, mạ kẽm, mạ kẽm nhúng nóng, oxit đen, phốt phát, PTFE và Dacromet.
Nếu thiết kế của bạn yêu cầu một cấp độ mà danh mục không liệt kê, lộ trình thực tế là Phát triển dây buộc tùy chỉnh OEM/ODM , trong đó bản vẽ, cấp độ, hoàn thiện và kế hoạch kiểm tra được thống nhất trước khi bắt đầu gia công dụng cụ. Để báo giá về bu lông neo uốn cong cấp 36 F1554, bu lông lục giác cấp A307 hoặc thanh toàn ren, gửi bản vẽ và số lượng cho nhóm của chúng tôi và xác nhận định dạng chấm điểm và chứng chỉ trong cùng một tin nhắn.
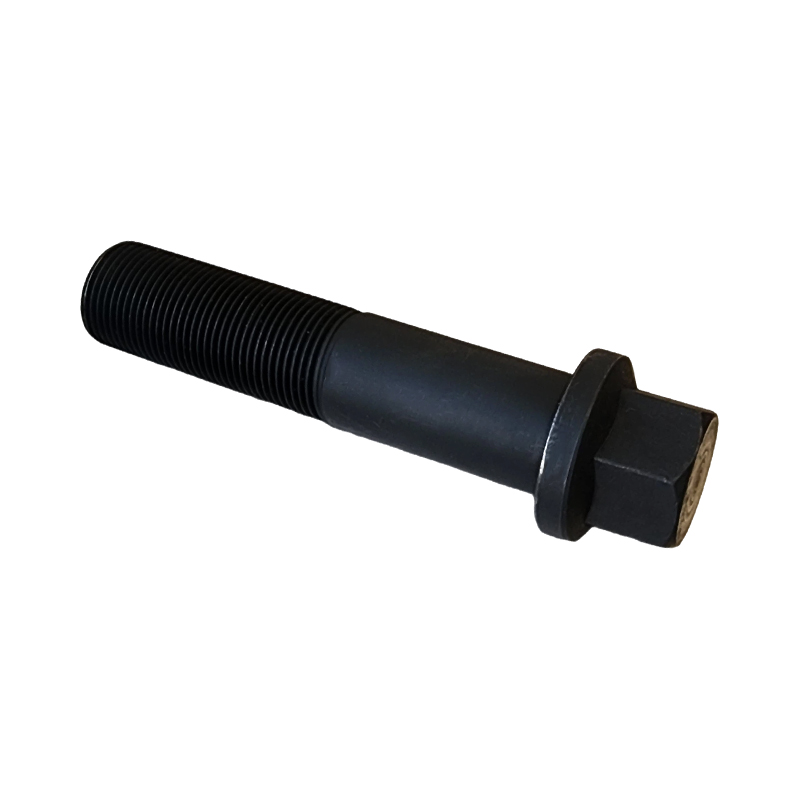 Thép hợp kim M8 × 100 Lớp 8,8 Xi lanh phủ phốt phát Bu lông mặt bích đầu lục giác
 Bu lông mặt bích lục giác phốt phát bằng thép hợp kim M10 * 160
 Bu lông lục giác ngoài mạ kẽm nhúng nóng bằng thép hợp kim lớp 8,8 M8 * 100
 Cờ lê vấu chữ thập mạ kẽm bằng thép hợp kim
 Bu lông mặt bích đầu xi lanh màu đen M8 × 40 Lớp 8,8
 Thép hợp kim M8 × 60 Lớp 8,8 Bu lông xi lanh mặt bích đầu lục giác mạ kẽm
 Thông tin liên hệ
 Địa chỉ