
Niềng răng hiếm khi thất bại vì đường chéo quá nhỏ. Nó bị hỏng ở phần kết nối: một lỗ quá khổ không ai mang vào bộ kiểm tra vòng bi, một bu-lông mạ kẽm nhúng nóng được siết chặt với cùng giá trị mô-men xoắn như một bu-lông trơn, một miếng đệm được thiết kế chi tiết mà không tính đến độ lệch tâm. Nếu bạn đang chỉ định, mua hoặc phê duyệt thép giằng, hãy bắt đầu từ mối nối chứ không phải thành viên.
Bản thân thuật ngữ này là lỏng lẻo. Trên một số bản vẽ "thép giằng" có nghĩa là các góc hoặc kênh chéo; ở những nơi khác, nó bao phủ toàn bộ hệ lực ngang, bao gồm các miếng lót, bu lông, thanh neo và tấm đế; trong kết cấu máy đo nhẹ, nó thường có nghĩa là giằng dây đai hoặc thanh giằng. Các quyết định mua hàng khác nhau trong từng trường hợp, nhưng các phương thức thất bại chồng chéo lên nhau nhiều hơn những gì hầu hết người mua mong đợi.
Phiên bản ngắn
Khớp loại kết nối với trường hợp tải trước khi chọn cấp bu lông. Kết nối vòng bi với bu lông ASTM A325/F1852 hoặc A490/F2280 bao gồm hầu hết các khung giằng; các mối nối quan trọng trượt nằm ở những nơi có thể nhìn thấy được sự trượt hoặc nơi có hiện tượng mỏi và đảo chiều tải trọng; Thanh giằng chỉ chịu lực căng cần một thanh, khớp nối hoặc chốt xoay và một chốt có khả năng chịu được độ mảnh. Căn chỉnh dung sai lỗ, phương pháp phủ và tải trước sớm, và phần còn lại của gói nẹp thường rơi vào đúng vị trí.
Ba gia đình xuất hiện hết lần này đến lần khác và họ cư xử rất khác nhau khi chịu tải. Biết bạn đang định giá cái nào là sự khác biệt giữa một báo giá có thể so sánh được và một báo giá gây hiểu lầm.
Các góc, kênh hoặc mặt bích rộng theo bố cục X, chữ V hoặc đường chéo đơn. Các bộ phận chịu lực căng và lực nén, do đó độ oằn và độ mảnh chi phối mặt cắt rất lâu trước khi năng suất xuất hiện.
Thanh giằng hoặc thanh giằng có kích thước hoàn toàn bằng lực căng, có khớp nối hoặc khóa xoay để nâng. Rẻ và nhanh nhưng kết nối phải chấp nhận độ mảnh và độ trễ không thể tránh khỏi.
Các tấm phẳng nhẹ được cố định bằng vít tự khoan. Hiệu quả trong việc đóng khung thấp tầng, nhưng công suất gần như phụ thuộc hoàn toàn vào kiểu vít, khoảng cách cạnh và khả năng hạn chế của vỏ bọc.
Cho dù bạn mua dòng nào, sản phẩm có thể giao là một gói: các bộ phận, tấm bản mã, bu lông, đai ốc, vòng đệm và ở chân đế là các thanh neo. Gói cú đúp được trích dẫn mà không có phần cứng kết nối không phải là sự so sánh tương tự.
Hệ giằng biến lực ngang thành lực chéo và truyền nó vào bản mã, sau đó đến các bu lông chịu cắt và chịu lực, sau đó đến cột hoặc dầm. Mỗi bước đều đưa ra một hạn chế mà người mua dây buộc có thể kiểm tra trên giấy trước khi cắt thép.
Đối với giằng chéo chỉ chịu lực căng trong khung công nghiệp, bản thân thanh thường là bộ phận đơn giản. Thanh ren ASTM A193 B7 có khớp nối mang lại độ bền có thể dự đoán được và dễ dàng căng tại chỗ, miễn là lớp phủ và bôi trơn ren được chỉ định cùng nhau để các đai ốc cuốn không bị mòn.
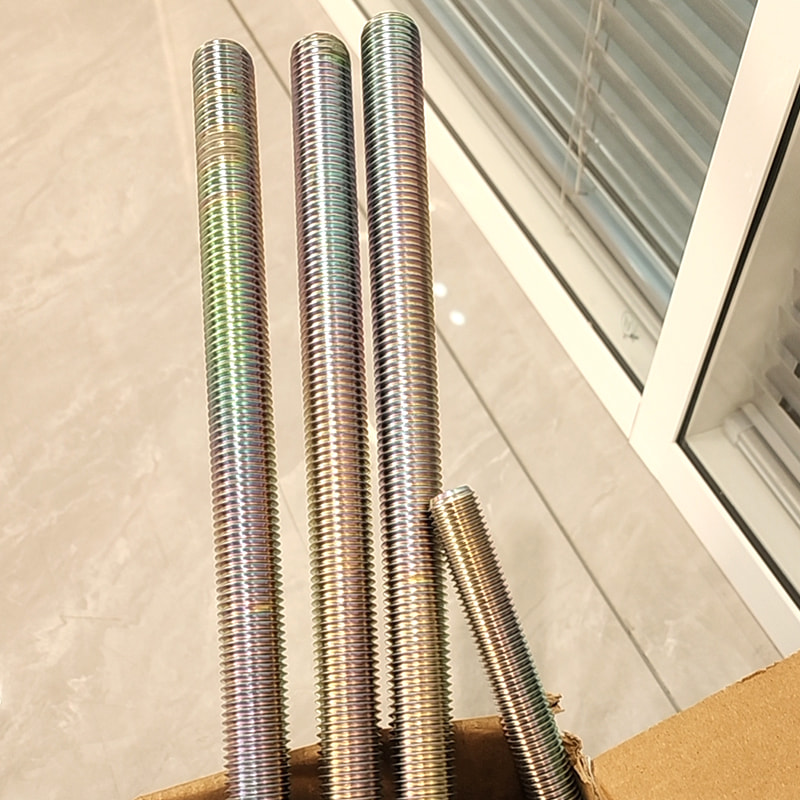 Thanh ren thép hợp kim ASTM A193 B7 Đối với giằng chéo chỉ chịu lực căng, các thanh thép hợp kim B7 này cung cấp cường độ xác định và lực căng tại chỗ với các lựa chọn lớp phủ và bôi trơn phối hợp. Xem sản phẩm →
Việc giằng thanh có một yêu cầu dễ bị bỏ qua khi mua: chốt hoặc chốt ở mỗi đầu phải chịu được chuyển động góc của một thanh mảnh. Một chiếc bu-lông xuyên qua một lỗ quá khổ không thể thay thế được.
Đây là chiếc bàn đáng để đặt trước nhà cung cấp. Các lớp có sẵn rộng rãi; lớp kết nối là điều mà hầu hết các trích dẫn không nêu rõ.
Trong trường hợp tốc độ quan trọng hơn chi phí ban đầu, các bu lông kiểm soát độ căng thuộc dòng F1852 sẽ loại bỏ cờ lê mô-men xoắn khỏi phương trình: đầu có chốt sẽ cắt ở lực căng xác định và quá trình kiểm tra sẽ trở nên trực quan. Sự đánh đổi là đơn giá cao hơn một chút và yêu cầu máy giặt chặt chẽ hơn.
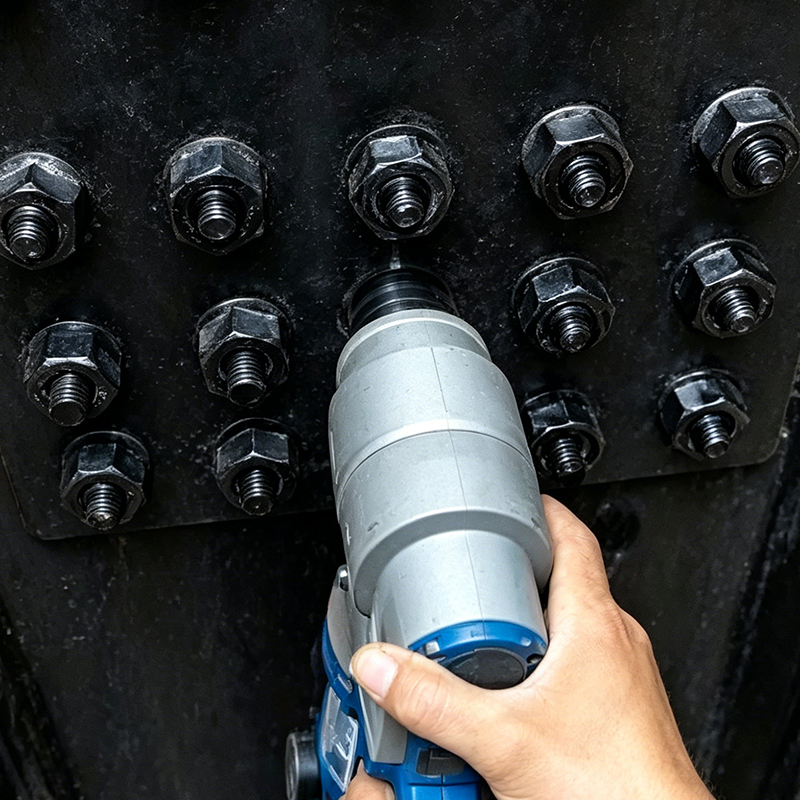 Bu lông xoắn lục giác nặng ASTM F1852 A325 Để lắp đặt kết cấu thép nhanh hơn, các bu lông kiểm soát độ căng này sẽ cắt ở độ căng xác định và cung cấp xác nhận trực quan về tải trước đã đạt được. Xem sản phẩm →
Người mua so sánh các cấp độ bền và hiếm khi hỏi về độ phân tán ma sát. Tuy nhiên, sự phân tán là yếu tố biến thông số kỹ thuật tải trước thành đối số địa điểm, bởi vì cùng một cờ lê mô-men xoắn tạo ra lực kẹp rất khác nhau trên các lớp hoàn thiện khác nhau.
Đồng bằng, bôi dầu
mạ kẽm
Mạ kẽm nhúng nóng
phủ PTFE
vảy kẽm
Hậu quả thực tế rất đơn giản. Mạ kẽm nhúng nóng làm tăng ma sát một cách khó lường thông qua độ nhám của ren và sự tích tụ kẽm, do đó, các tổ hợp mạ kẽm có độ bền cao cần có đai ốc được bôi trơn, giá trị mô-men xoắn dựa trên thử nghiệm hoặc phương pháp kiểm soát độ căng. Việc coi bu lông giằng mạ kẽm có thể thay thế được với bu lông trơn là một trong những lỗi phổ biến nhất và ít dễ thấy nhất trong gói hàng.
Nhu cầu không được trải đều và sự pha trộn giải thích tại sao ngôn ngữ đặc tả lại khác nhau nhiều giữa những người mua.
Công việc công nghiệp và nhà kho có xu hướng mua số lượng lớn thanh giằng và thanh giằng chỉ chịu lực căng, với lớp mạ kẽm hoàn thiện và tài liệu đơn giản. Công trình thương mại nhiều tầng mua các mối nối chịu trượt và bu lông kiểm soát lực căng, đồng thời yêu cầu chứng chỉ nhà máy và báo cáo độ dày lớp phủ trước khi thép rời khỏi xưởng.
Bước hai và ba là nơi công việc tùy chỉnh thường được thực hiện. Các tấm bản mã uốn cong, các khe hàn hoặc chiều dài thanh không đạt tiêu chuẩn là những yêu cầu thông thường và bạn nên nâng chúng ở giai đoạn báo giá thay vì sau khi bản vẽ chế tạo được phê duyệt. Các nhà cung cấp điều hành một hệ thống chuyên dụng Chương trình OEM và ODM thường có thể xác nhận tính khả thi từ bản phác thảo trong vòng vài ngày.
Tại chân đế, lực giằng trở nên lật nhào và đó là nơi các thanh neo có thể giữ được. Vấn đề lựa chọn cấp độ: Lớp 36 uốn cong và uốn cong một cách dễ uốn, Lớp 105 mang tải trọng lớn hơn nhưng để lại rất ít chỗ cho sai lệch lỗ và sự khác biệt về độ nhúng cần thiết là đáng kể.
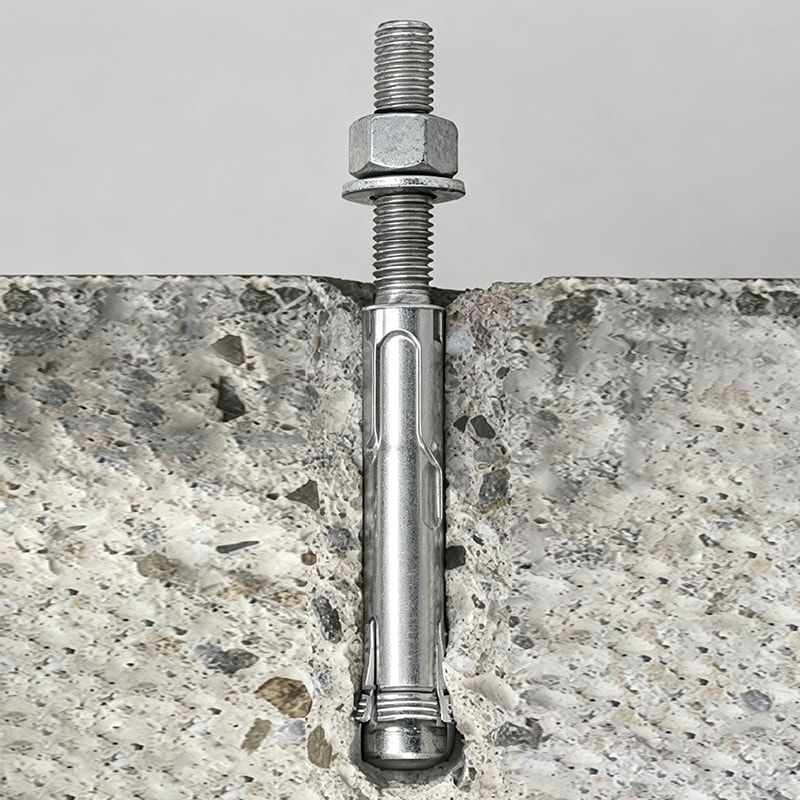 Bu lông neo mạ kẽm nhúng nóng ASTM F1554 Đối với các kết nối đế truyền lực giằng vào bê tông, các bu lông neo bằng thép carbon F1554 này có sẵn với lớp mạ kẽm nhúng nóng. Xem sản phẩm →
Khung giằng được kiểm tra một lần và sau đó bị lãng quên trong nhiều thập kỷ, vì vậy các chi tiết còn sót lại là những chi tiết được ghi lại khi lắp đặt.
Các yêu cầu cài đặt và thử nghiệm thường là khoảng cách giữa khung tuân thủ và khung bị từ chối và yêu cầu tiêu chuẩn để lắp đặt và thử nghiệm bu lông cường độ cao đáng đọc trước khi đội lắp dựng huy động, không phải sau đó.
Nhận được loại kết nối, lớp phủ và phương pháp kiểm tra đã được thống nhất ở giai đoạn báo giá và thép giằng sẽ trở thành một giao dịch mua có thể dự đoán được. Để trống bất kỳ một trong ba và cuộc tranh luận sẽ chuyển sang địa điểm, nơi việc giải quyết luôn tốn kém hơn.
 Cờ lê vấu chữ thập mạ kẽm bằng thép hợp kim
 Thép hợp kim M8 × 60 Lớp 8,8 Bu lông xi lanh mặt bích đầu lục giác mạ kẽm
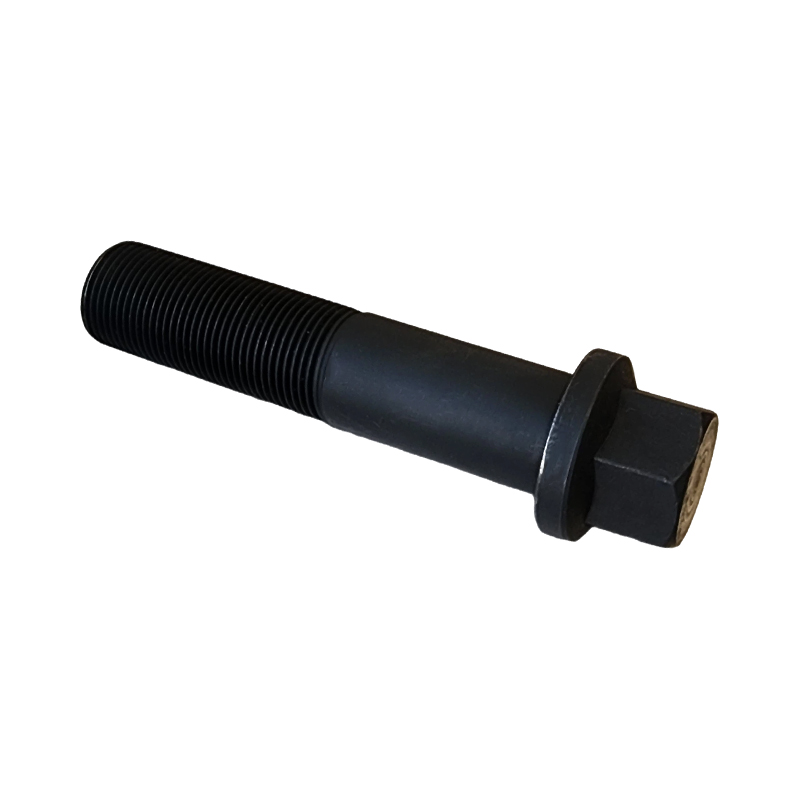 Thép hợp kim M8 × 100 Lớp 8,8 Xi lanh phủ phốt phát Bu lông mặt bích đầu lục giác
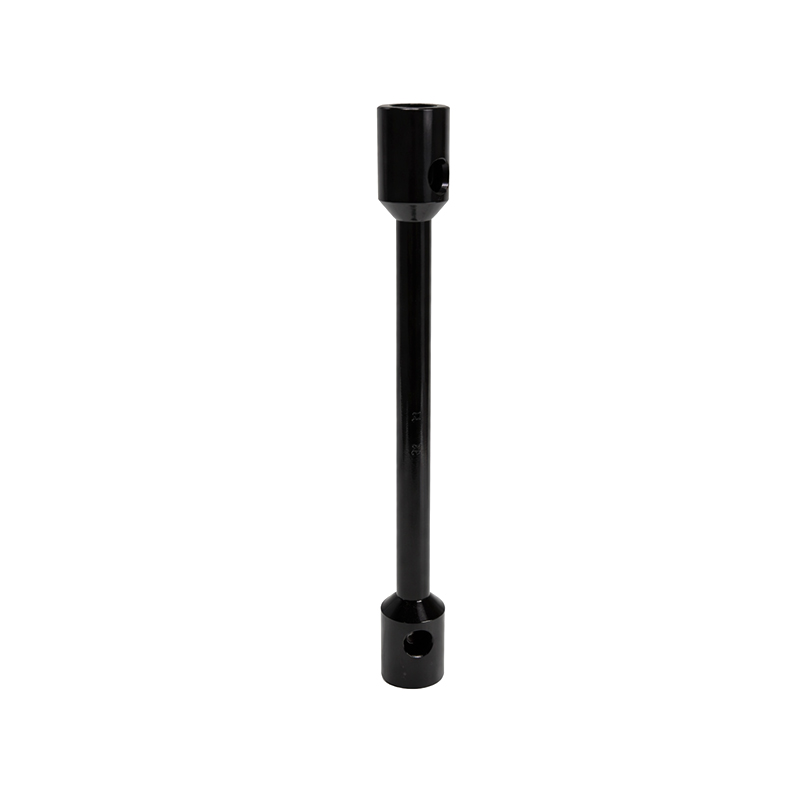 Cờ lê bánh xe hai chiều hạng nặng bằng thép carbon
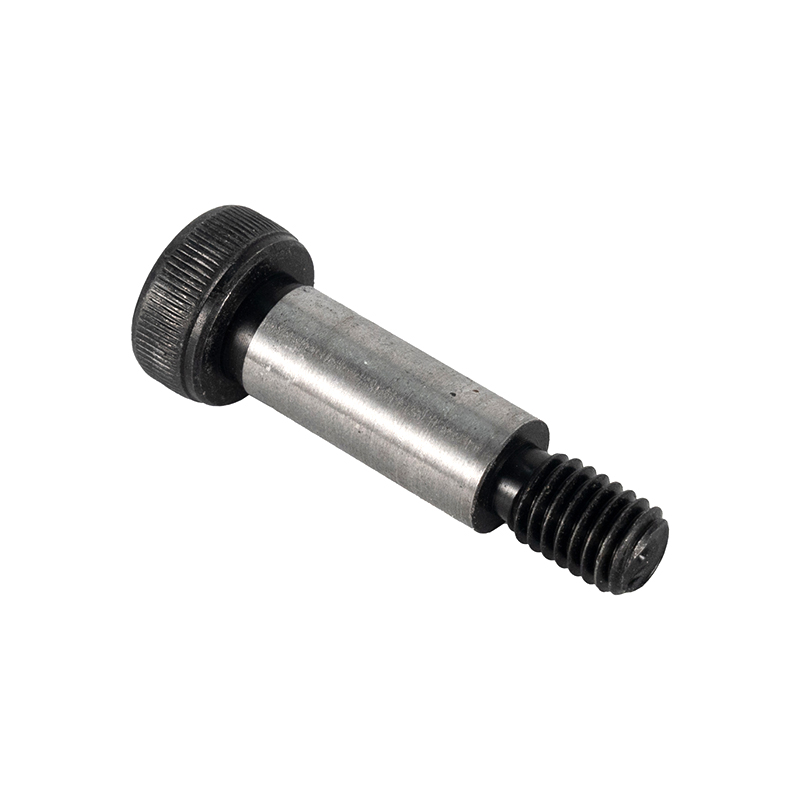 1-8 UNC x 6" Bu lông vai phốt phát chính xác lớp 8,8
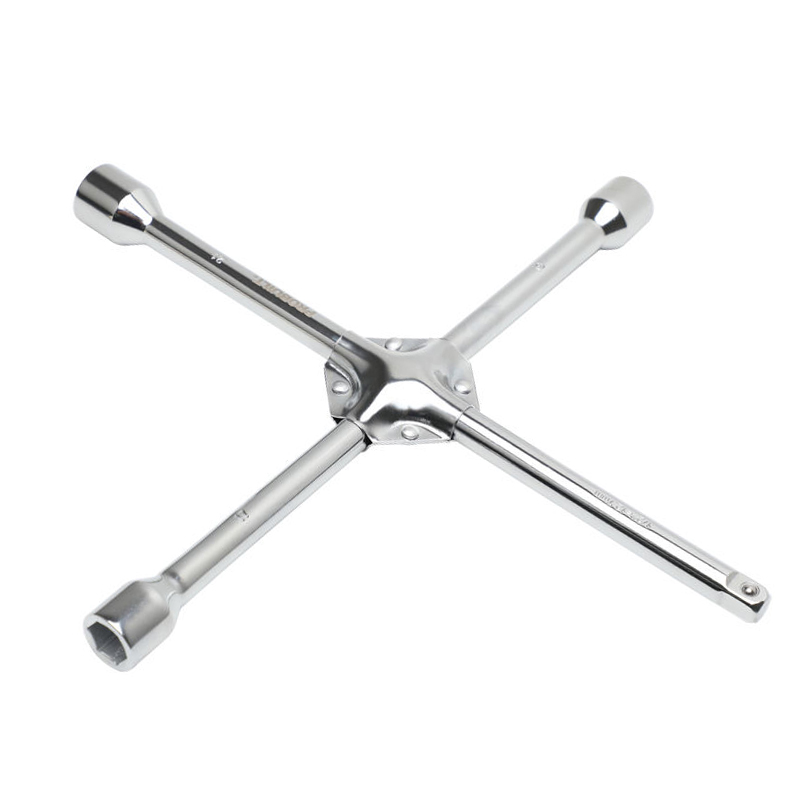 Cờ lê chéo 4 chiều bằng thép 45 # cho lốp xe
 Thông tin liên hệ
 Địa chỉ